


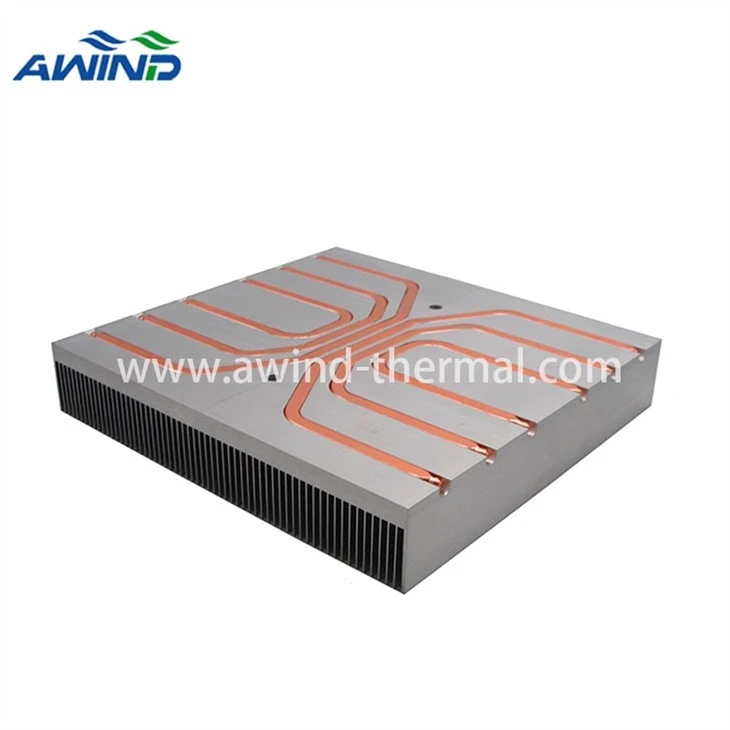
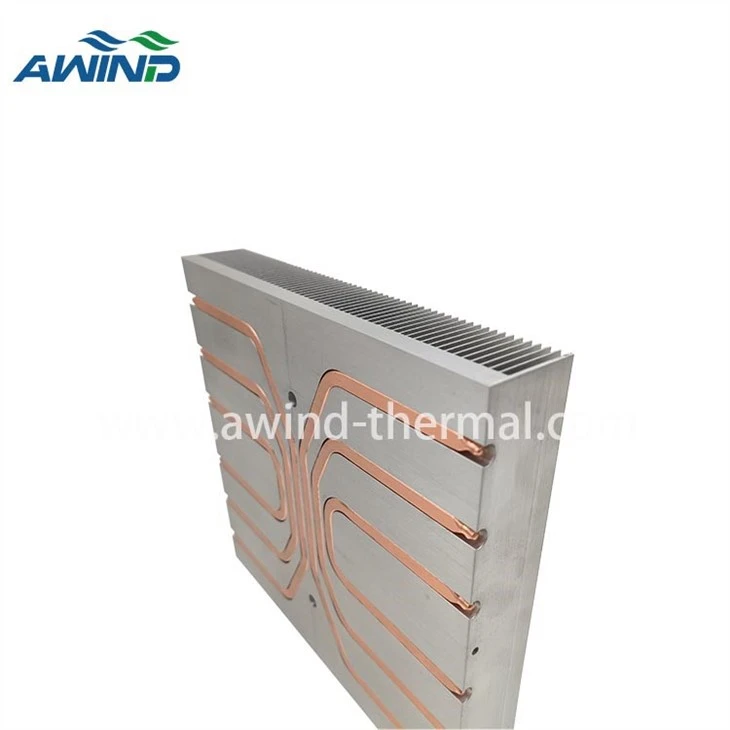
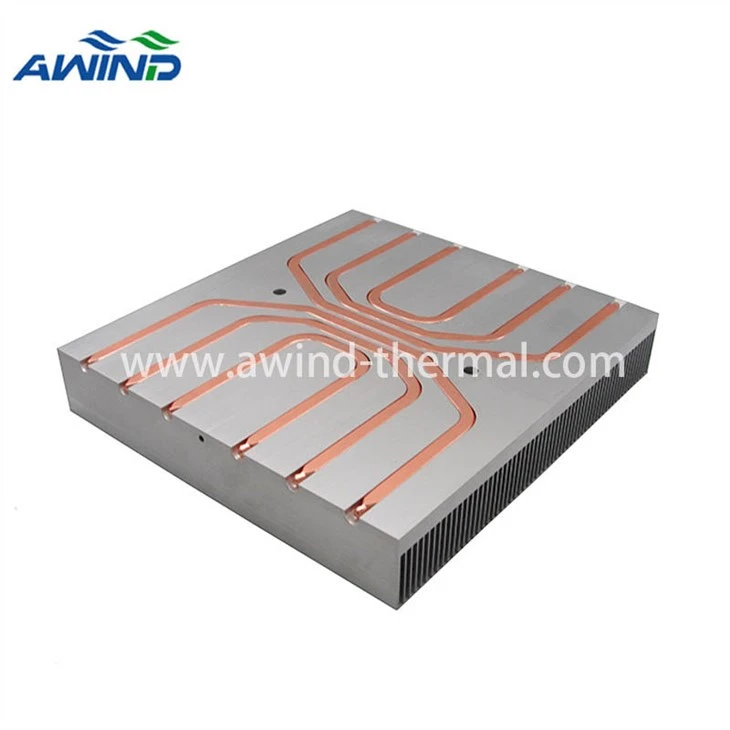
(Slika izdelka je naš najnovejši hladilnik, dobrodošli, da nas kontaktirate za več)
Vrtanje z vročim taljenjem
1. Postopek vrtanja z vročim taljenjem
Tehnologija visokotemperaturnega oblikovanja brez ostružkov in tornega vročega vrtanja, imenovana tehnologija vročega vrtanja, je nova vrsta metode vrtanja na tanke plošče. Uporablja osnovno fizikalno načelo proizvodnje toplote zaradi trenja za vrtanje lukenj z izboklinami na ploščatih ali cevastih kovinskih obdelovancih, ki so oblikovani naenkrat in brez vrtalnih ostružkov. Ta postopek popolnoma nadomešča postopek varjenja (kovičenja) matic na tankostenskih obdelovancih.

2. Zgodovina razvoja tehnologije vročega vrtanja
Že leta 1923 je Francoz G. VALLIERE poskušal razviti orodje za vroče talilno vrtanje v pločevino po principu generiranja toplote zaradi trenja.
Po letih eksperimentiranja je bil tehnično uspešen, vendar ni bil izvedljiv v praktičnih industrijskih aplikacijah. Razlog je v tem, da:
a. Visoko trdni cementni karbid še ni prišel ven;
b. Pravilna geometrija svedra ni znana;
c. Diamantno brusno kolo še ni prišlo;
d. Ni mehanske opreme, ki bi lahko izdelala kompleksne posebne oblike.
Za rešitev zgornjih problemov in uspešno komercializacijo talilnih svedrov je trajalo 60 let.

3. Načelo delovanja postopka vrtanja z vročim taljenjem
Talilni sveder je orodje, izdelano iz posebne trde zlitine volframovega karbida, odporne na obrabo in visoke temperature (zato ga imenujemo tudi talilni sveder iz volframovega jekla ali karbidni sveder).
Ko se visokohitrostni vrtljivi sveder dotakne površine obdelovanca in izvaja aksialni pritisk navzdol, se glava talilnega svedra drgne ob kovino in ustvari visoko temperaturo od 650 stopinj do 750 stopinj, zaradi česar je kovina v v bližini talilnega svedra se hitro zmehčajo.
Medtem ko talilni sveder ekstrudira in prodira, se zmehčani kovinski del raztegne v kovinsko sprednjo stran (izboklina) s tri- do štirikratno prvotno debelino. Celoten postopek traja le 2-6 sekund.
Ta izboklina se lahko uporablja za ekstruzijsko navijanje, oblikovanje navojev, kar lahko okrepi učinek povezave, lahko pa se uporablja tudi za podporo ležaja, bifurkirano povezavo grla itd.

Ker je celoten postopek vrtanja z vročim taljenjem obdelava brez ostružkov, lahko obdelan navoj prenese visoko natezno silo in torzijsko silo, ki lahko popolnoma nadomesti prejšnji postopek vrtanja po varjenju ali postopek stiskanja kovičnih matic.
4. Postopek vrtanja z vročim taljenjem:
Sveder za vroče taljenje se samo dotakne materiala in se namesti, nato pa pritisne na material z visoko aksialno silo in hitrostjo.

Uporabljeni tlak in hitrost ustvarjata torno toploto približno 600 stopinj, ki plastificira in oblikuje material. Vroče talilni svedri prodrejo v materiale v nekaj sekundah.

Talilni sveder stisne kovino vodoravno in navpično, kar premakne material navzdol in ustvari pušo. Ko talilni sveder prodre v kovino, se dovodni tlak postopoma zmanjša, dovod pa postopoma poveča.

Zdaj je postopek vrtanja z vročim taljenjem oblikoval pušo. Material v nasprotni smeri dovajanja se ekstrudira in tvori krožno mizo, ki se lahko uporablja za tesnjenje. To okroglo mizo je mogoče odstraniti z istim postopkom z uporabo ploščatega svedra z rezalnim robom na mestu vrtalnega traku.

Ekstruzijske navoje lahko takoj uporabite za narezovanje brez ostružkov nastale puše. Hladno iztiskanje poveča trdoto materiala.

Zaključek: talilni svedri so sposobni prenesti visoke obremenitve in torzijske spoje. Ni potrebe po vrtanju lukenj in kasnejšem kovičenju ali varjenju matic.

5. Prednosti in slabosti vrtanja z vročim taljenjem
Prednosti talilnih svedrov:
a. Višina okrogle mize je več kot trikrat večja od debeline surovine in lahko prenese zelo velik navor in napetost;
b. Visoka natančnost in visoka trdnost, izvrtane luknje so visoke natančnosti.
c. Čist in okolju prijazen, med predelavo ne nastanejo ostružki ali pa se ustvari zelo malo.
d. Hiter in učinkovit, čas obdelave je le 2~6 sekund.
e. Razpon uporabnih materialov je zelo širok, primeren je za železo, mehko jeklo, nerjavno jeklo, aluminij, baker, titan, magnetne materiale, posebne zlitine in večino kovinskih materialov (razen kositra ali cinka)
f. Lahko nadomesti drage postopke, kot sta varjenje in kovičenje matice.
g. Močno izboljšajte kakovost izdelkov, prihranite čas obdelave in zmanjšajte stroške.
Slabosti talilnih svedrov:
a. Sveder za vroče taljenje je primeren samo za obdelavo tankostenskih cevnih nastavkov, največja debelina materiala izvrtane luknje pa ne sme presegati 12,5 mm.
b. Obstajati mora prostor za smer toka vroče taljenega materiala za plastično deformacijo.
c. Material, ki se obdeluje, mora biti odporen na visoke temperature.
d. Materiali, ki so bili razpršeni in premazani, niso primerni za postopke vrtanja z vročim taljenjem.
Awind, tovarna, specializirana za proizvodnjo toplotnih odvodov toplotnih cevi, toplotnih odvodov z aluminijastimi rebri in plošč za vodno hlajenje, vam nudi profesionalno toplotno zasnovo in izdelavo.
Priljubljena oznake: toplotno telo za varjenje toplotne cevi iz aluminijastega plavuti, Kitajska, dobavitelji, proizvajalci, tovarna, po meri, brezplačen vzorec, izdelano na Kitajskem


