


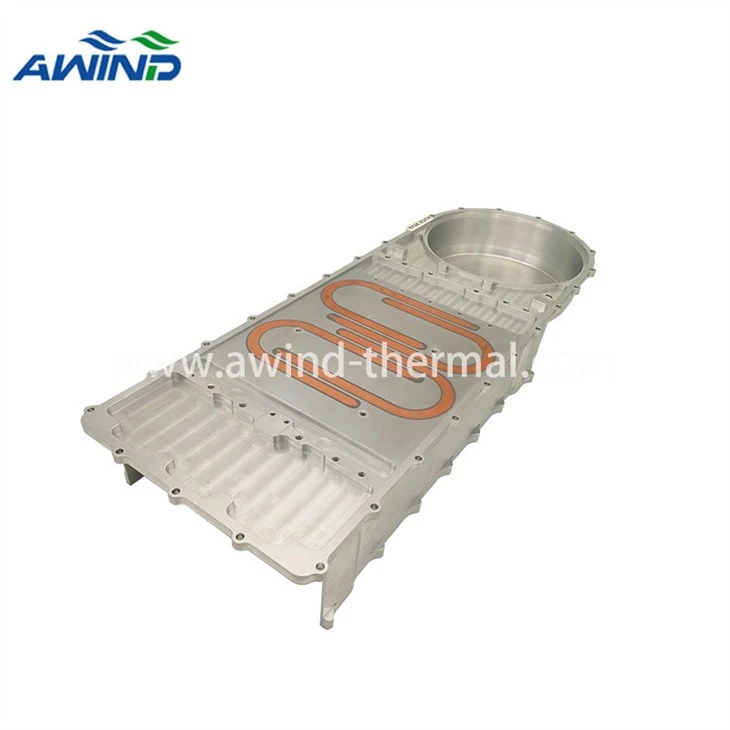

(Slika izdelka je naš najnovejši hladilnik, dobrodošli, da nas kontaktirate za več)
Sveder za vroče taljenje
Postopek vrtanja z vročim taljenjem je tehnologija obdelave brez ostružkov, ki naenkrat obdeluje luknje in puše na kovinski plošči ter popolnoma nadomesti postopek spajkanja z varjenjem (kovičenjem) matic na tanko ploščo. Taljivi svedri so izdelani iz karbidnih materialov, odpornih proti obrabi in visokim temperaturam.

Načelo delovanja:
Ko je orodje v stiku z obdelovancem, visoka hitrost vrtenja (1000 ~ 3500) in ustrezen aksialni potisk (podajalna sila) povzročita močno trenje med svedrom in obdelovancem, temperatura pa doseže 650 °C.stopnjado 750stopnjaC v trenutku.

Kovina v območju blizu svedra se hitro zmehča in aksialni pritisk se še naprej izvaja za hitro iztiskanje izboklin in puš približno 3-kratne debeline začetne plošče na zgornji in spodnji površini obdelovanca.Celoten postopek traja le 2-6 sekund.

Za operacije, ki zahtevajo gladke spojne površine ali posnete luknje, je mogoče uporabiti ploščati sveder za odstranjevanje izboklin, oblikovanih na površini obdelovanca.

Navoji so valjani, strojno obdelani navoji pa lahko prenesejo večjo napetost in navor.
Prednost:
1. Nit lahko prenese večjo napetost in navor
2. Brez obdelave čipov, brez odpadkov, ki nastanejo po obdelavi
3. Natančnost oblikovanja na šefu je visoka.
4. Primerno za različne stroje za točenje.
5. Visoka hitrost, dolga življenjska doba, izboljšanje proizvodnje.
6. Primerno za različne materiale, ki jih je mogoče vroče taliti vrtanje.
Uporaba:
◆ Avtomobilska industrija
◆ Kolesarska industrija
◆ Pohištvo iz nerjavečega jekla
◆ Letalstvo
◆ Centralni grelec
◆ Industrija razsvetljave
◆ Strojne in kovinske konstrukcije
◆ Industrija galvanizacije in premazov
Razvrstitev vročih svedrov:
Glede na debelino obdelovanca, skozi katerega se vrta, so vrtalni svedri na voljo v dveh dolžinah:
Kratek sveder: primeren za prebijanje debeline obdelovanca v 0,8 mm -3 mm.
Dolg sveder: uporablja se za prebadanje obdelovanca z debelino večjo od 3 mm -12 mm.
V skladu s površinskimi zahtevami obdelovanca po penetraciji vročega svedra ima vroče sveder dve specifikaciji:
Standardni vrtalni sveder: Vroč sveder prodre v obdelovanec in potegne pušo, medtem ko na površini obdelovanca oblikuje dvignjen obroč.
Ploščati vrtalni sveder: Vroč sveder prodre v obdelovanec in se raztegne, da oblikuje pušo, hkrati pa odreže konveksni obroč na površini obdelovanca, površina obdelovanca pa je gladka.
Za vrtanje nerjavnega jekla,premer navoja je M8 ali večji, premer vročega svedra mora biti večji za 0.1 mm in hitrost svedra mora biti zmanjšana za 10-20%.
Za neželezne kovine,hitrost vrtanja je treba povečati za 50 %.
Awind se osredotoča na učenje in razvoj najnovejših tehnologij, spodbujanje razvoja industrije in prilagajanje toplotnih rešitev potrebam strank!
Priljubljena oznake: spajkanje bakrene toplotne cevi aluminijastega hladilnika, Kitajska, dobavitelji, proizvajalci, tovarna, po meri, brezplačen vzorec, izdelano na Kitajskem


